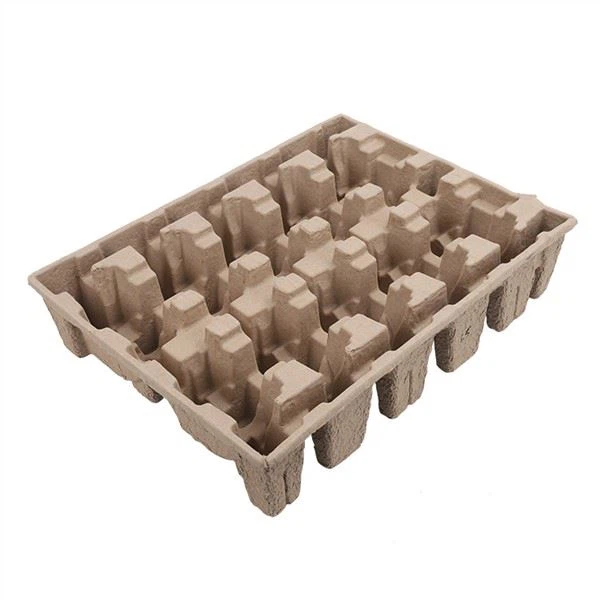
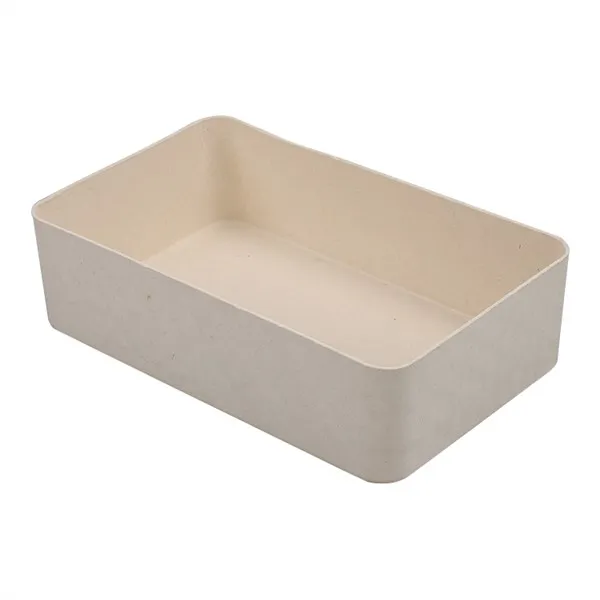
ढली हुई लुगदी ट्रे साधारण दिख सकती हैं - कागज़ के फ़ाइबर के आकार का टुकड़ा - लेकिन उनके पीछे की विनिर्माण प्रक्रिया आश्चर्यजनक रूप से जटिल है, जिसमें कई चरण, विशेष उपकरण और सावधानीपूर्वक नियंत्रित पैरामीटर शामिल हैं। कच्चे गूदे के घोल से लेकर तैयार, पैक की गई ट्रे तक, प्रक्रिया का प्रत्येक चरण अंतिम उत्पाद की गुणवत्ता, स्थिरता, लागत और प्रदर्शन को प्रभावित करता है। मोल्डेड पल्प में शामिल किसी भी व्यक्ति के लिए इस प्रक्रिया - और इसमें शामिल उपकरणों और मापदंडों को समझना - आवश्यक है: कस्टम ट्रे निर्दिष्ट करने वाले पैकेजिंग इंजीनियर, आपूर्तिकर्ताओं और लागतों का मूल्यांकन करने वाले खरीद पेशेवर, स्वीकृति मानदंड निर्धारित करने वाले गुणवत्ता प्रबंधक, या मोल्डेड पल्प व्यवसाय में प्रवेश करने पर विचार करने वाले उद्यमी। फिर भी उद्योग से बाहर के बहुत से लोगों को इस बात की अस्पष्ट समझ है कि मोल्डेड पल्प वास्तव में कैसे बनाया जाता है - वे जानते होंगे कि इसमें "मोल्डिंग पेपर पल्प" शामिल है, लेकिन विशिष्ट चरणों, उपकरणों और मापदंडों के बारे में विवरण का अभाव है। इस लेख में, हम मोल्डेड पल्प ट्रे निर्माण प्रक्रिया के लिए चरण-दर-चरण विस्तृत तकनीकी मार्गदर्शिका प्रदान करते हैं: पल्प तैयार करना (हाइड्रापुलपर, स्क्रीनिंग, रिफाइनिंग, रसायन विज्ञान), निर्माण (चक्र समय और मापदंडों के साथ प्रत्यागामी, रोटरी, स्थानांतरण मोल्डिंग -), सुखाना (सुरंग ओवन - तापमान, वायु प्रवाह, नमी लक्ष्य), गर्म दबाव / थर्मोफॉर्मिंग (प्रेस, तापमान, दबाव, चक्र समय), ट्रिमिंग और फिनिशिंग, कोटिंग और प्रिंटिंग, गुणवत्ता नियंत्रण और पैकेजिंग। हम उपकरण विनिर्देश, विशिष्ट प्रक्रिया पैरामीटर, उत्पादन दर और प्रत्येक चरण में सामान्य गुणवत्ता के मुद्दों को शामिल करते हैं - ताकि आप न केवल यह समझ सकें कि ढाला हुआ गूदा कैसे बनाया जाता है, बल्कि प्रत्येक चरण क्यों मायने रखता है और यह अंतिम उत्पाद को कैसे प्रभावित करता है। चाहे आप मोल्डेड पल्प आपूर्तिकर्ता का मूल्यांकन कर रहे हों, कस्टम ट्रे निर्दिष्ट कर रहे हों, या मोल्डेड पल्प निर्माण में निवेश करने पर विचार कर रहे हों, यह मार्गदर्शिका आपको सूचित निर्णय लेने के लिए तकनीकी ज्ञान प्रदान करेगी।
विनिर्माण प्रक्रिया का अवलोकन
मोल्डेड पल्प ट्रे निर्माण को आठ मुख्य चरणों में विभाजित किया जा सकता है, प्रत्येक के अपने उपकरण, पैरामीटर और गुणवत्ता संबंधी विचार हैं:
- गूदा तैयार करना- कच्चे फाइबर (पुनर्नवीनीकरण कागज, खोई, आदि) को सही स्थिरता, फाइबर की लंबाई और रासायनिक योजक के साथ एक समान, साफ लुगदी घोल में परिवर्तित किया जाता है।
- बनाने- लुगदी के घोल को एक जालीदार सांचे और वैक्यूम सक्शन का उपयोग करके ट्रे के आकार में बनाया जाता है। यह मुख्य चरण है जो ट्रे का 3डी आकार बनाता है।
- स्थानांतरण- गीली, गठित ट्रे को फॉर्मिंग मोल्ड से सुखाने वाले मोल्ड में स्थानांतरित किया जाता है (स्थानांतरण के लिए -मोल्ड किए गए उत्पाद) या सीधे सुखाने वाले कन्वेयर (कुछ प्रक्रियाओं के लिए) में स्थानांतरित किया जाता है।
- सुखाने- ~75% नमी (गीली) से 6-10% नमी (समाप्त) तक नमी हटाने के लिए गीली ट्रे को गर्म टनल ओवन में सुखाया जाता है।
- गर्म दबाव / थर्मोफॉर्मिंग- (केवल थर्मोफॉर्म्ड उत्पादों के लिए) सूखे या आंशिक रूप से सूखे ट्रे को एक चिकना, घना, सटीक उत्पाद बनाने के लिए गर्म सांचों के बीच दबाया जाता है।
- ट्रिमिंग और फिनिशिंग- ट्रे के किनारों को सटीक आयामों के अनुसार काटा जाता है, और कोई भी अतिरिक्त सामग्री हटा दी जाती है।
- कोटिंग और प्रिंटिंग- (वैकल्पिक) बैरियर कोटिंग्स, प्रिंटिंग, एम्बॉसिंग, या अन्य फिनिशिंग ऑपरेशन लागू किए जाते हैं।
- गुणवत्ता नियंत्रण और पैकेजिंग- तैयार ट्रे का निरीक्षण, परीक्षण किया जाता है और शिपमेंट के लिए पैक किया जाता है।
आइए प्रत्येक चरण की विस्तार से जाँच करें।
चरण 1: गूदा तैयार करना
गूदे की तैयारी पूरी प्रक्रिया का आधार है - गूदे के घोल की गुणवत्ता और स्थिरता सीधे अंतिम उत्पाद की गुणवत्ता और स्थिरता को निर्धारित करती है। लुगदी तैयार करने का लक्ष्य कच्चे फाइबर (पुनर्नवीनीकरण कागज, खोई, आदि) को सही स्थिरता (फाइबर एकाग्रता), फाइबर लंबाई वितरण और रासायनिक योजक के साथ एक समान, साफ, अच्छी तरह से बिखरे हुए लुगदी घोल में परिवर्तित करना है।
1.1 कच्चे माल का प्रबंधन
कच्चा माल:ढले हुए गूदे के लिए सबसे आम कच्चे माल हैं:
- पुनर्चक्रित कागज़ (पोस्ट-उपभोक्ता और पोस्ट-औद्योगिक):पुराने नालीदार कंटेनर (ओसीसी), पुराने समाचार पत्र (ओएनपी), मिश्रित कागज, और परिवर्तित कचरा। सबसे आम और सबसे कम लागत वाला कच्चा माल।
- खोई (गन्ने का रेशा):गन्ना प्रसंस्करण से प्राप्त रेशेदार अवशेष। इसकी चिकनी सतह, प्राकृतिक क्रीम रंग और बेहतर नमी प्रतिरोध के कारण खाद्य सेवा उत्पादों और प्रीमियम अनुप्रयोगों के लिए उपयोग किया जाता है।
- प्रक्षालित पुनर्चक्रित कागज:पुनर्नवीनीकृत कागज जिसे सफेद या हल्के भूरे रंग का गूदा बनाने के लिए डींक किया गया हो और ब्लीच किया गया हो। सफ़ेद/हल्के रंग की आवश्यकता वाले अनुप्रयोगों के लिए उपयोग किया जाता है।
- वर्जिन क्राफ्ट पल्प:वर्जिन (गैर-पुनर्नवीनीकरण) लकड़ी का गूदा। अधिकतम शक्ति और स्थिरता की आवश्यकता वाले उच्च{{2}प्रदर्शन या खाद्य-पदार्थ श्रेणी के अनुप्रयोगों के लिए उपयोग किया जाता है।
- गेहूं का भूसा, बांस, और अन्य कृषि फाइबर:विशिष्ट या प्रीमियम अनुप्रयोगों में उपयोग किए जाने वाले वैकल्पिक फाइबर स्रोत।
हैंडलिंग:कच्चे माल को आम तौर पर गांठों (पुनर्नवीनीकरण कागज और खोई के लिए) या रोल/शीट (कचरे को परिवर्तित करने के लिए) में वितरित किया जाता है। गांठों को तोड़कर कन्वेयर या फोर्कलिफ्ट द्वारा लुगदी प्रणाली में डाला जाता है। पल्पर में प्रवेश करने से पहले कच्चे माल का संदूषकों (प्लास्टिक, धातु, कांच, पत्थर) के लिए निरीक्षण किया जाता है।
1.2 हाइड्रापल्पर (पल्पिंग)
हाइड्रापल्पर (या पल्पर) एक बड़ा, बेलनाकार वात है जिसके तल पर एक घूमने वाला प्ररित करनेवाला होता है जो पानी में कच्चे फाइबर को उत्तेजित करता है, इसे अलग-अलग फाइबर में तोड़ देता है।
यह काम किस प्रकार करता है:कच्चे फाइबर और पानी को एक निर्दिष्ट अनुपात में पल्पर में लोड किया जाता है (आमतौर पर 3 - 8% फाइबर स्थिरता - यानी, प्रति 100 किलोग्राम पानी में 3-8 किलोग्राम फाइबर)। प्ररित करनेवाला 200-500 आरपीएम पर घूमता है, जिससे एक अशांत भंवर बनता है जो गांठों को तोड़ता है और फाइबर को अलग करता है। कच्चे माल के प्रकार और वांछित फाइबर पृथक्करण के आधार पर लुगदी बनाने की प्रक्रिया में 15-60 मिनट लगते हैं। पल्पिंग के दौरान रसायन (उदाहरण के लिए, पीएच समायोजन के लिए NaOH, डिफोमर्स, गीली ताकत वाले रेजिन) मिलाए जा सकते हैं।
उपकरण विशिष्टताएँ:
| पैरामीटर | विशिष्ट रेंज | टिप्पणियाँ |
|---|---|---|
| गूदे की मात्रा | 2-20 घन मीटर | बैच के लिए छोटा, निरंतर के लिए बड़ा |
| प्ररित करनेवाला गति | 200-500 आरपीएम | उच्च गति=तेज लुगदी, लेकिन अधिक फाइबर क्षति |
| मोटर शक्ति | 15-150 किलोवाट | गूदे की मात्रा और उत्पादन दर पर निर्भर करता है |
| गूदे की स्थिरता | 3-8% (पल्पिंग के दौरान) | उच्च स्थिरता=अधिक कुशल, लेकिन पंप करना कठिन |
| पानी का तापमान | 20-60 डिग्री सेल्सियस | गर्म पानी लुगदी बनाने और स्याही हटाने की गति तेज कर देता है |
| पल्पिंग का समय | 15-60 मिनट (बैच) | लगातार पल्पर्स का कोई निश्चित समय नहीं होता |
सामान्य गुणवत्ता संबंधी समस्याएं:(1) अपर्याप्त पल्पिंग समय या कम प्ररित करनेवाला गति के कारण अपूर्ण फाइबर पृथक्करण ("फ्लेक्स" या "शाइव्स" - अवितरित फाइबर बंडल) -; अंतिम ट्रे में कमजोर धब्बे और सतह दोष उत्पन्न होते हैं। (2) अत्यधिक लुगदी समय या उच्च प्ररित करनेवाला गति के कारण अत्यधिक फाइबर छोटा होना (फाइबर क्षति) -; परिणामस्वरूप शक्ति कम हो जाती है। (3) संदूषक (प्लास्टिक, धातु, कांच) - पल्पिंग के दौरान नहीं हटाए गए; डाउनस्ट्रीम उपकरण को नुकसान पहुंचा सकता है और खराबी पैदा कर सकता है। (4) वायु अवरोध और प्रदूषकों के कारण झाग -; लुगदी बनाने की क्षमता कम हो जाती है और गुणवत्ता संबंधी समस्याएं पैदा हो सकती हैं; डिफोमर्स से नियंत्रित।
1.3 स्क्रीनिंग और सफाई
लुगदी बनाने के बाद, गूदा घोल दूषित पदार्थों और असंतुलित फाइबर बंडलों को हटाने के लिए स्क्रीन और क्लीनर की एक श्रृंखला से गुजरता है।
उपकरण:
- दबाव स्क्रीन:लुगदी के घोल को छोटे छेद या स्लॉट (0.1-0.5 मिमी) के साथ एक बेलनाकार स्क्रीन के माध्यम से पंप किया जाता है। स्वीकार्य फाइबर छिद्रों से गुजरते हैं, जबकि दूषित पदार्थ (प्लास्टिक, बड़े फाइबर बंडल, गंदगी) बरकरार रहते हैं और हटा दिए जाते हैं। प्रेशर स्क्रीन 0.1-0.5 एमपीए दबाव पर काम करती हैं।
- केन्द्रापसारक क्लीनर (हाइड्रोसायक्लोन):लुगदी के घोल को उच्च वेग से एक शंक्वाकार कक्ष में पंप किया जाता है, जिससे एक केन्द्रापसारक बल बनता है जो हल्के फाइबर से भारी दूषित पदार्थों (धातु, कांच, रेत, पत्थर) को अलग करता है। भारी प्रदूषक नीचे से निकलते हैं, जबकि स्वच्छ रेशे ऊपर से बाहर निकलते हैं। उत्तरोत्तर बेहतर सफाई के लिए अक्सर एकाधिक हाइड्रोसाइक्लोन का उपयोग श्रृंखला में किया जाता है।
- डींकिंग (प्रक्षालित पुनर्चक्रित कागज के लिए):यदि पुनर्चक्रित कागज का उपयोग किया जा रहा है जिसे सफेद करने की आवश्यकता है, तो गूदा डींकिंग प्रक्रिया से गुजरता है - स्याही के कणों को रसायनों (सर्फैक्टेंट, NaOH, हाइड्रोजन पेरोक्साइड) का उपयोग करके फाइबर से अलग किया जाता है और प्लवनशीलता द्वारा हटा दिया जाता है (स्याही के कण हवा के बुलबुले से जुड़ते हैं और सतह पर उठते हैं, जहां उन्हें हटा दिया जाता है) और/या धुलाई (स्याही के कणों को एक महीन स्क्रीन के माध्यम से धोया जाता है)।
सामान्य गुणवत्ता संबंधी समस्याएं:(1) उच्च संदूषक भार या अत्यधिक बारीक स्क्रीन खुलने के कारण स्क्रीन प्लगिंग -; उत्पादन दर कम कर देता है और बार-बार सफाई की आवश्यकता होती है। (2) फाइबर हानि - भी {{6}आक्रामक स्क्रीनिंग/सफाई से दूषित पदार्थों के साथ-साथ अच्छे फाइबर भी निकल जाते हैं; उपज कम हो जाती है और लागत बढ़ जाती है। (3) अपूर्ण डींकिंग - अवशिष्ट स्याही अंतिम उत्पाद में भूरे/काले धब्बे का कारण बनती है; सफ़ेद/हल्के उत्पादों की उपस्थिति को प्रभावित करता है।
1.4 शोधन
रिफाइनिंग (या पिटाई) एक यांत्रिक प्रक्रिया है जो फाइबर को उनकी बंधन क्षमता और अंतिम उत्पाद की ताकत में सुधार करने के लिए उपचारित करती है। रिफाइनिंग के दौरान, लुगदी का घोल घूमने वाली और स्थिर पट्टियों (रिफाइनर प्लेट्स) के बीच से गुजरता है जो फाइबर सतहों को फाइब्रिलेट करता है (सूक्ष्म - फाइब्रिल बनाता है जो सतह क्षेत्र और बॉन्डिंग साइटों को बढ़ाता है) और, कुछ हद तक, फाइबर को छोटा करता है।
यह काम किस प्रकार करता है:लुगदी के घोल को (3-5% स्थिरता पर) एक रिफाइनर - के माध्यम से पंप किया जाता है, जो आमतौर पर एक डबल -डिस्क रिफाइनर (बार के साथ दो घूर्णन डिस्क) या एक शंक्वाकार रिफाइनर (एक स्थिर शंकु के अंदर एक घूर्णन शंकु) होता है। रिफाइनर प्लेटों के बीच का अंतर रिफाइनिंग तीव्रता - को नियंत्रित करता है, एक छोटा अंतर=अधिक तीव्र रिफाइनिंग=अधिक फाइब्रिलेशन और फाइबर शॉर्टिंग को नियंत्रित करता है। रिफ़ाइनिंग को "शॉपर{9}}रिगलर डिग्री" (डिग्री एसआर) या "कैनेडियन स्टैंडर्ड फ़्रीनेस" (सीएसएफ) में मापा जाता है - उच्च डिग्री एसआर (या निम्न सीएसएफ) {{10%) अधिक परिष्कृत गूदा।
उपकरण विशिष्टताएँ:
| पैरामीटर | विशिष्ट रेंज | टिप्पणियाँ |
|---|---|---|
| रिफाइनर प्रकार | दोहरा-डिस्क या शंक्वाकार | मोल्डेड पल्प के लिए डबल-डिस्क अधिक सामान्य है |
| मोटर शक्ति | 15-100 किलोवाट | उत्पादन दर और शोधन तीव्रता पर निर्भर करता है |
| गूदे की स्थिरता | 3-5% | शोधन के लिए मानक स्थिरता |
| शोधन की डिग्री | 20-45 डिग्री एसआर (300-600 सीएसएफ) | कम=कम परिष्कृत (मजबूत, भारी); उच्चतर=अधिक परिष्कृत (चिकना, सघन, लेकिन कम फाड़ने की शक्ति) |
| विशिष्ट ऊर्जा | 50-300 kWh/टन | प्रति टन लुगदी ऊर्जा इनपुट; शोधन तीव्रता को नियंत्रित करता है |
मुख्य अंतर्दृष्टि:रिफाइनिंग एक महत्वपूर्ण पैरामीटर है जो अंतिम उत्पाद की ताकत, सतह की चिकनाई, घनत्व और जल निकासी दर को प्रभावित करता है। परिष्कृत लुगदी (कम डिग्री एसआर) के तहत सतह की खराब चिकनाई के साथ मजबूत, भारी, खुरदरे उत्पाद बनते हैं। अधिक परिष्कृत गूदा (उच्च डिग्री एसआर) चिकने, घने उत्पाद बनाता है लेकिन कम टूटने की शक्ति और धीमी जल निकासी के साथ (जो गठन की गति को कम करता है और सुखाने की ऊर्जा को बढ़ाता है)। इष्टतम शोधन की डिग्री उत्पाद के प्रकार पर निर्भर करती है: स्थानांतरण -मोल्ड किए गए उत्पाद (जहां ताकत और जल निकासी महत्वपूर्ण हैं) आमतौर पर 20-30 डिग्री एसआर तक परिष्कृत होते हैं; थर्मोफॉर्मेड उत्पाद (जहां सतह की चिकनाई और घनत्व महत्वपूर्ण हैं) आमतौर पर 30-45 डिग्री एसआर तक परिष्कृत किए जाते हैं।
सामान्य गुणवत्ता संबंधी समस्याएं:(1) रिफाइनिंग के तहत - खुरदरी सतह, कम घनत्व, खराब सतह की चिकनाई, कमजोर अंतर-फाइबर बॉन्डिंग। (2) अधिक {{6}रिफाइनिंग - कम आंसू शक्ति, धीमी जल निकासी (कम उत्पादन दर), उच्च सुखाने वाली ऊर्जा, भंगुर उत्पाद। (3) बैच दर बैच परिवर्तनीय उत्पाद गुणवत्ता का असंगत शोधन; शोधन डिग्री (डिग्री एसआर/सीएसएफ) और विशिष्ट ऊर्जा की निगरानी द्वारा नियंत्रित।
1.5 रासायनिक योजक और गूदा भंडारण
परिष्कृत करने के बाद, इसके गुणों को संशोधित करने के लिए गूदे के घोल में रासायनिक योजक मिलाए जाते हैं, और गूदे को बनाने के लिए तैयार मशीन चेस्ट (या हेडबॉक्स) में संग्रहित किया जाता है।
सामान्य रासायनिक योजक:
- गीली ताकत वाले रेजिन (पीएई, एमएफ):गीले होने पर मजबूती बनाए रखने के लिए वजन के हिसाब से 0.5{2}}2% फाइबर मिलाया गया। भोजन श्रेणी और उच्च आर्द्रता अनुप्रयोगों के लिए आवश्यक।
- साइज़िंग एजेंट (AKD, ASA):सतह को जल-विकर्षक बनाने के लिए वजन के हिसाब से 0.1-0.5% मिलाया गया।
- प्रतिधारण सहायक (पॉलीएक्रिलामाइड, धनायनित स्टार्च):बनाने के दौरान फाइबर प्रतिधारण में सुधार (मोल्ड जाल के माध्यम से फाइबर हानि को कम करने) और जल निकासी में सुधार करने के लिए 0.05-0.2% जोड़ा गया।
- डिफोमर्स:लुगदी बनाने और बनाने के दौरान झाग को नियंत्रित करने के लिए इसे जोड़ा गया।
- रंग/रंग:गूदे को रंगने के लिए जोड़ा गया (कस्टम -रंगीन उत्पादों के लिए)।
- pH समायोजक (NaOH, फिटकरी):पीएच को नियंत्रित करने के लिए जोड़ा गया (आमतौर पर पीएई गीली ताकत राल के लिए 6.5-8.5; एमएफ गीली ताकत राल और रोसिन आकार के लिए 4.5-6.0)।
- ईएसडी योजक:ESD-सुरक्षित उत्पादों (इलेक्ट्रॉनिक्स पैकेजिंग) के लिए जोड़ा गया।
गूदा भंडारण:तैयार गूदे को मशीन चेस्ट (एक बड़ा, उत्तेजित टैंक) में 0.5{3}}2% (3-5% रिफाइनिंग स्थिरता से पतला) की स्थिरता पर संग्रहित किया जाता है। मशीन चेस्ट गूदे को अच्छी तरह से मिश्रित रखता है (फाइबर को जमने से रोकने के लिए) और एक समान तापमान और स्थिरता पर। मशीन चेस्ट से, पल्प को फॉर्मिंग मशीन के हेडबॉक्स में पंप किया जाता है, जहां इसे फॉर्मिंग कंसिस्टेंसी (आमतौर पर 0.3-1.0%) तक पतला किया जाता है।
सामान्य गुणवत्ता संबंधी समस्याएं:(1) असंगत योगात्मक खुराक - परिवर्तनीय उत्पाद गुण (गीली ताकत, पानी प्रतिरोध, रंग); सटीक खुराक पंपों और ऑनलाइन निगरानी द्वारा नियंत्रित। (2) योज्य असंगति - कुछ योज्य (उदाहरण के लिए, धनायनित पीएई और आयनिक रंजक) एक दूसरे के साथ प्रतिक्रिया कर सकते हैं, जिससे प्रभावशीलता कम हो सकती है; उचित अतिरिक्त क्रम और खुराक द्वारा नियंत्रित। (3) अपर्याप्त हलचल के कारण भंडारण में फ़ाइबर का जमना -; इसके परिणामस्वरूप गूदे की स्थिरता और उत्पाद की गुणवत्ता भिन्न-भिन्न होती है।
चरण 2: गठन
मोल्डेड पल्प निर्माण में फॉर्मिंग मुख्य चरण है - यह वह जगह है जहां तरल पल्प घोल को 3डी ट्रे आकार में बदल दिया जाता है। बनाने की प्रक्रिया में एक जाल साँचे (एक महीन जालीदार स्क्रीन से ढका हुआ धातु का साँचा) और वैक्यूम सक्शन का उपयोग करके साँचे की सतह पर तंतुओं को जमा किया जाता है, जिससे ट्रे का आकार बनता है।
2.1 सिद्धांत बनाना
यह काम किस प्रकार करता है:जालीदार सांचा (ट्रे के आकार में - नर या मादा) को गूदे के घोल में डुबाया जाता है (या छिड़का जाता है)। मोल्ड के माध्यम से वैक्यूम लगाया जाता है, जाल के माध्यम से पानी चूसता है और मोल्ड की सतह पर फाइबर जमा करता है। जैसे-जैसे अधिक फाइबर जमा होते जाते हैं, फाइबर मैट मोटा होता जाता है - गठन का समय दीवार की मोटाई को नियंत्रित करता है (लंबा निर्माण समय=मोटी दीवार)। एक बार वांछित मोटाई प्राप्त हो जाने पर, वैक्यूम बंद कर दिया जाता है, और मोल्ड को घोल से बाहर निकाल लिया जाता है। गीले फाइबर मैट (ट्रे) को अब अवशिष्ट वैक्यूम और सतह तनाव द्वारा मोल्ड पर रखा जाता है।
मुख्य गठन पैरामीटर:
| पैरामीटर | विशिष्ट रेंज | उत्पाद पर प्रभाव |
|---|---|---|
| गूदे की स्थिरता (गठन) | 0.3-1.0% | कम स्थिरता=अधिक समान फाइबर जमाव, लेकिन धीमी गति से गठन; उच्च स्थिरता=तेजी से बनती है, लेकिन कम एक समान होती है |
| वैक्यूम दबाव | 0.03-0.08 एमपीए (300-800 एमबार) | उच्च वैक्यूम=तेजी से जल निकासी और गठन, लेकिन फाइबर प्रवासन और असमान मोटाई का कारण बन सकता है |
| गठन का समय | 2-15 सेकंड | अधिक समय तक=मोटी दीवार (1.5-10मिमी); सामग्री के उपयोग और ताकत को नियंत्रित करता है |
| मोल्ड जाल का आकार | 40-100 जाल (0.15-0.4 मिमी उद्घाटन) | महीन जाली=चिकनी सतह, लेकिन धीमी जल निकासी और अधिक अवरोध; मोटा जाल=तेज़ जल निकासी, लेकिन खुरदरी सतह |
| मोल्ड तापमान | 20-50 डिग्री सेल्सियस | गर्म फफूंदी=तेज जल निकासी और आसान रिहाई; कुछ मशीनें गर्म साँचे का उपयोग करती हैं |
| गीली ट्रे में नमी की मात्रा | 70-80% | बनाने के बाद, ट्रे में 70{1}}80% पानी (वजन के अनुसार) है - 6-10% तक सूख जाना चाहिए |
2.2 बनाने की मशीन के प्रकार
मोल्डेड पल्प निर्माण में तीन मुख्य प्रकार की फॉर्मिंग मशीनें उपयोग की जाती हैं, जिनमें से प्रत्येक की क्षमताएं, उत्पादन दर और उत्पाद विशेषताएं अलग-अलग होती हैं:
1. प्रत्यागामी (ऊर्ध्वाधर) बनाने वाली मशीन।ढाले गए उत्पादों को स्थानांतरित करने के लिए सबसे आम प्रकार। बनता हुआ साँचा लंबवत (ऊपर और नीचे) चलता है - यह लुगदी के घोल में डूब जाता है, ट्रे बनाने के लिए वैक्यूम लगाया जाता है, फिर घोल से साँचा ऊपर उठ जाता है। फिर गीली ट्रे को सुखाने वाले सांचे में स्थानांतरित किया जाता है (जो बनने वाले सांचे से मिलने के लिए क्षैतिज रूप से चलता है) और सूखने वाले सांचे पर छोड़ दिया जाता है। सुखाने वाला सांचा ट्रे को सुखाने वाली सुरंग तक ले जाता है।
- उत्पादन दर:प्रति घंटा 100-600 चक्र (उत्पाद आकार और जटिलता के आधार पर)।
- उत्पाद:अंडे के कार्टन, उत्पादन ट्रे, बोतल वाहक, औद्योगिक ट्रे, कोने रक्षक - मानक स्थानांतरण {{1}मोल्ड किए गए उत्पाद।
- लाभ:बहुमुखी (उत्पाद आकार और आकृतियों की एक विस्तृत श्रृंखला का उत्पादन कर सकता है), अपेक्षाकृत कम लागत, नए नए साँचे बदलने में आसान।
- सीमाएँ:रोटरी मशीनों की तुलना में कम उत्पादन दर, स्थानांतरण -मोल्डेड उत्पादों (थर्मोफॉर्मेड नहीं) तक सीमित।
2. रोटरी (बेलनाकार) बनाने वाली मशीन।एक उच्च -उत्पादन मशीन जहां बनाने वाले सांचे एक घूमने वाले सिलेंडर (ड्रम) पर लगे होते हैं। जैसे ही सिलेंडर घूमता है, प्रत्येक सांचा नीचे के गूदे के घोल में डूब जाता है, ट्रे बनाने के लिए वैक्यूम लगाया जाता है, और जब सांचे शीर्ष पर मिलते हैं तो गठित ट्रे को सूखने वाले सांचे (घूमने वाले सिलेंडर पर भी लगाया जाता है) में स्थानांतरित कर दिया जाता है। सुखाने वाले सांचे ट्रे को सुखाने वाली सुरंग के माध्यम से ले जाते हैं।
- उत्पादन दर:500-3,000 चक्र प्रति घंटा (पारस्परिक चक्र से बहुत अधिक)।
- उत्पाद:उच्च -मात्रा वाले मानक उत्पाद - अंडे के कार्टन, उत्पादन ट्रे, बोतल वाहक, खाद्य सेवा उत्पाद (प्लेटें, कटोरे)।
- लाभ:बहुत उच्च उत्पादन दर (उच्च मात्रा मानक उत्पादों के लिए आदर्श), सुसंगत गुणवत्ता, प्रति इकाई कम श्रम लागत।
- सीमाएँ:उच्च प्रारंभिक निवेश, कम बहुमुखी (मोल्ड परिवर्तन अधिक जटिल और समय लेने वाले होते हैं), अपेक्षाकृत सरल उत्पाद आकार तक सीमित, कम मात्रा या कस्टम उत्पादों के लिए उपयुक्त नहीं।
3. थर्मोफॉर्मिंग (हॉट-प्रेस) बनाने वाली मशीन।थर्मोफॉर्मेड (बारीक) मोल्डेड पल्प उत्पादों के लिए उपयोग किया जाता है। बनाने का चरण प्रत्यावर्ती गठन के समान है (एक जाल साँचा लुगदी के घोल में डूब जाता है और वैक्यूम ट्रे बनाता है), लेकिन बनाने के बाद, गीली ट्रे को सीधे एक गर्म - प्रेस स्टेशन - में स्थानांतरित कर दिया जाता है, जहाँ इसे उच्च दबाव और तापमान पर दो गर्म एल्यूमीनियम सांचों (ऊपरी और निचले) के बीच संपीड़ित किया जाता है। गर्म दबाने से ट्रे एक साथ सूखती है, संकुचित होती है और चिकनी हो जाती है - जिससे प्रीमियम सतह और थर्मोफॉर्मेड उत्पादों की सख्त सहनशीलता की विशेषता बन जाती है।
- उत्पादन दर:80-400 चक्र प्रति घंटा (दबाने वाले चरण के कारण ट्रांसफर-मोल्ड से कम)।
- उत्पाद:प्रीमियम उपभोक्ता उत्पाद - इलेक्ट्रॉनिक्स इंसर्ट, सौंदर्य प्रसाधन पैकेजिंग, वाइन/उपहार पैकेजिंग, प्रीमियम खाद्य ट्रे, कस्टम {{1}आकार के उत्पाद।
- लाभ:सख्त सहनशीलता (±0.2-0.5 मिमी), प्रीमियम सतह फिनिश, एम्बॉसिंग/डीबॉसिंग क्षमता, कस्टम रंगों के साथ चिकने, घने, सटीक उत्पाद तैयार करता है।
- सीमाएँ:कम उत्पादन दर, उच्च टूलींग लागत (गर्म एल्यूमीनियम मोल्ड जाल मोल्ड की तुलना में अधिक महंगे हैं), उच्च ऊर्जा लागत (सांचों को गर्म करना), पतली दीवारों (1-3 मिमी) तक सीमित है।
2.3 मोल्ड डिजाइन और विनिर्माण
मोल्ड निर्माण प्रक्रिया के सबसे महत्वपूर्ण घटकों में से एक है - यह ट्रे के आकार, आयाम, सतह की बनावट और गुणवत्ता को निर्धारित करता है। मोल्ड डिज़ाइन एक विशेष इंजीनियरिंग अनुशासन है जिसके लिए द्रव गतिशीलता, फाइबर जमाव, सुखाने सिकुड़न और संरचनात्मक डिजाइन में विशेषज्ञता की आवश्यकता होती है।
मोल्ड घटक:
- साँचे का निर्माण (नर या मादा):वह सांचा जो गूदे के घोल के संपर्क में आता है और ट्रे का आकार बनाता है। यह एल्यूमीनियम (हल्के वजन और संक्षारण प्रतिरोध के लिए) या स्टेनलेस स्टील (स्थायित्व के लिए) से बना है, और एक महीन जाल स्क्रीन (40-100 जाल) से ढका हुआ है जो पानी को गुजरने की अनुमति देता है लेकिन फाइबर को बरकरार रखता है। मोल्ड में आंतरिक वैक्यूम चैनल होते हैं जो मोल्ड की सतह पर वैक्यूम को समान रूप से वितरित करते हैं।
- सुखाने वाला साँचा (स्थानांतरण के लिए{{0%)ढाला:वह साँचा जो बनने वाले साँचे से गीली ट्रे प्राप्त करता है और उसे सुखाने वाली सुरंग के माध्यम से ले जाता है। यह भी एल्यूमीनियम या स्टेनलेस स्टील से बना है, जिसमें एक जालीदार सतह और वैक्यूम चैनल हैं। सुखाने वाला साँचा, बनने वाले साँचे से थोड़ा बड़ा होता है (सुखाने के दौरान सिकुड़न को ध्यान में रखते हुए) और इसका आकार मेल खाता होता है।
- हॉट-प्रेस मोल्ड्स (थर्मोफोर्म्ड के लिए):दो मेल खाने वाले एल्यूमीनियम मोल्ड (ऊपरी और निचले) जो गर्म दबाने के दौरान गीली ट्रे को संपीड़ित करते हैं। वे गर्म होते हैं (आमतौर पर इलेक्ट्रिक कार्ट्रिज हीटर या भाप के साथ) और उनकी एक चिकनी, पॉलिश सतह (कोई जाल नहीं) होती है जो चिकनी उत्पाद सतह बनाती है। साँचे में उभार/डीबोसिंग के लिए उत्कीर्ण पैटर्न हो सकते हैं।
- ट्रिमिंग डाई:एक स्टील रूल डाई या रोटरी कटिंग डाई जो सूखने के बाद ट्रे के किनारों को सटीक आयामों में ट्रिम करती है।
मोल्ड डिज़ाइन संबंधी विचार:
- ड्राफ्ट कोण:सभी मोल्ड सतहों में एक ड्राफ्ट कोण (आमतौर पर 3 - 7 डिग्री) होना चाहिए ताकि ट्रे को बिना किसी फाड़ या विरूपण के मोल्ड से मुक्त किया जा सके। ढले हुए गूदे में ऊर्ध्वाधर दीवारें (0-डिग्री ड्राफ्ट) संभव नहीं हैं - ट्रे सांचे से चिपक जाएगी।
- दीवार की मोटाई:मोल्ड डिज़ाइन (जाल का आकार, वैक्यूम वितरण, बनाने का समय) दीवार की मोटाई को नियंत्रित करता है। मोटी दीवारों को बनाने में अधिक समय और अधिक फाइबर - की आवश्यकता होती है, लेकिन यह अधिक मजबूती प्रदान करती है।
- रिबिंग और संरचनात्मक विशेषताएं:अत्यधिक सामग्री जोड़े बिना ट्रे की ताकत और कठोरता को बढ़ाने के लिए पसलियों, गलियारों और अन्य संरचनात्मक विशेषताओं को मोल्ड डिजाइन में शामिल किया गया है। संपीड़न शक्ति और स्टैकिंग प्रदर्शन के लिए रिब डिज़ाइन (ऊंचाई, चौड़ाई, रिक्ति) महत्वपूर्ण है।
- सिकुड़न मुआवजा:ढला हुआ गूदा सूखने के दौरान सिकुड़ जाता है (आमतौर पर प्रत्येक आयाम में 2-5%, जो फाइबर के प्रकार, घनत्व और सुखाने की स्थिति पर निर्भर करता है)। इस सिकुड़न की भरपाई के लिए मोल्ड को बड़े आकार में डिज़ाइन किया जाना चाहिए - ताकि सूखी ट्रे लक्ष्य आयामों को पूरा कर सके।
- वैक्यूम वितरण:मोल्ड के आंतरिक वैक्यूम चैनलों को मोल्ड की सतह पर समान रूप से वैक्यूम वितरित करने के लिए डिज़ाइन किया जाना चाहिए - असमान वैक्यूम असमान फाइबर जमाव (कुछ क्षेत्रों में मोटा, अन्य में पतला) और उत्पाद दोष का कारण बनता है।
- जल निकासी:- बनाने के दौरान मोल्ड को पानी को स्वतंत्र रूप से निकलने देना चाहिए, खराब जल निकासी के कारण धीमी गति से निर्माण, असमान मोटाई और दोष होते हैं। जल निकासी जाल के आकार, वैक्यूम चैनल डिजाइन और लुगदी की स्थिरता से प्रभावित होती है।
मोल्ड लागत और लीड समय:
| साँचे का प्रकार | लागत सीमा (USD) | समय सीमा | टिप्पणियाँ |
|---|---|---|---|
| स्थानांतरण-मोल्डेड फॉर्मिंग + सुखाने वाला मोल्ड सेट | $1,500-$6,000 | 2-4 सप्ताह | जाल के साथ एल्यूमीनियम; इसमें साँचे बनाना और साँचे को सुखाना शामिल है |
| थर्मोफोर्म्ड हॉट-प्रेस मोल्ड सेट (ऊपरी + निचला) | $3,000-$12,000 | 3-6 सप्ताह | गर्म एल्यूमीनियम, पॉलिश; ऊपरी और निचले सांचे शामिल हैं |
| ट्रिमिंग डाई (इस्पात नियम) | $200-$1,000 | 1-2 सप्ताह | किनारे की ट्रिमिंग के लिए; 50,000-200,000 कटौती के बाद प्रतिस्थापन की आवश्यकता हो सकती है |
| रोटरी मशीन मोल्ड सेट | $5,000-$20,000 | 4-8 सप्ताह | प्रति सिलेंडर एकाधिक सांचे; परिशुद्धता आवश्यकताओं के कारण उच्च लागत |
सामान्य निर्माण गुणवत्ता संबंधी समस्याएं:(1) असमान वैक्यूम वितरण, खराब लुगदी प्रवाह, या गलत मोल्ड डिजाइन के कारण असमान दीवार की मोटाई -; इसके परिणामस्वरूप कमजोर बिंदु और असंगत गुणवत्ता उत्पन्न होती है। (2) दूषित पदार्थों, खराब फाइबर कवरेज, या अत्यधिक वैक्यूम के कारण होने वाले पिनहोल और पतले धब्बे -; रिसाव और कमज़ोर स्थानों का परिणाम होता है। (3) अपर्याप्त ड्राफ्ट कोण, खुरदुरी मोल्ड सतह, या गलत रिलीज़ तकनीक के कारण रिलीज़ के दौरान फटना -; परिणामस्वरूप ट्रे क्षतिग्रस्त हो जाती हैं। (4) अत्यधिक वैक्यूम या अशांत गूदा प्रवाह के कारण फाइबर प्रवासन (फाइबर वॉश) -; परिणामस्वरूप फाइबर वितरण असमान होता है (नीचे मोटा, साँचे के ऊपर पतला)। (5) अत्यधिक मोटे जाल, परिष्कृत गूदे के नीचे, या ख़राब साँचे वाली सतह के कारण सतह का खुरदरापन -; परिणामस्वरूप उत्पाद की सतह खुरदरी, रेशेदार हो जाती है।
चरण 3: स्थानांतरण
बनाने के बाद, गीली ट्रे (70{1}}80% नमी) को बनाने वाले सांचे से सुखाने वाले सांचे (स्थानांतरण -मोल्ड किए गए उत्पादों के लिए) या सुखाने वाले कन्वेयर (कुछ थर्मोफॉर्मेड प्रक्रियाओं के लिए) में स्थानांतरित किया जाना चाहिए। स्थानांतरण चरण महत्वपूर्ण है - गीली ट्रे बहुत नाजुक होती है और आसानी से फट सकती है, ख़राब हो सकती है, या सांचे से चिपक सकती है।
यह कैसे काम करता है (पारस्परिक मशीन):बनने के बाद, बनता हुआ साँचा वैक्यूम द्वारा उसकी सतह पर रखी गीली ट्रे के साथ लुगदी के घोल से बाहर निकलता है। सुखाने वाला सांचा (एक अलग तंत्र पर लगा हुआ) बनने वाले सांचे के ऊपर या बगल की स्थिति में चला जाता है। दोनों साँचे को एक साथ लाया जाता है (बनाने वाला साँचा गीली ट्रे को सूखने वाले साँचे के खिलाफ दबाता है), और वैक्यूम को बनाने वाले साँचे से सुखाने वाले साँचे में - स्विच किया जाता है, गीली ट्रे को बनाने वाले साँचे से हटाकर सुखाने वाले साँचे पर खींच लिया जाता है। फिर सुखाने वाला सांचा ट्रे को सुखाने वाली सुरंग में ले जाता है।
मुख्य स्थानांतरण पैरामीटर:
- स्थानांतरण दबाव:जिस दबाव से निर्माणकारी साँचा ट्रे को सूखने वाले साँचे के विरुद्ध दबाता है वह दबाव - बहुत कम होता है और ट्रे पूरी तरह से स्थानांतरित नहीं होती है; बहुत अधिक दबाव और ट्रे विकृत हो जाती है या अतिरिक्त पानी को असमान रूप से निचोड़ लेती है।
- वैक्यूम स्विचिंग:मोल्ड बनाने से लेकर सुखाने वाले मोल्ड तक वैक्यूम स्विच के समय और दबाव को सटीक रूप से समन्वित किया जाना चाहिए ताकि बिना फटे साफ स्थानांतरण सुनिश्चित हो सके।
- मोल्ड संरेखण:बनाने वाले सांचे और सुखाने वाले सांचे को सटीक रूप से संरेखित किया जाना चाहिए - गलत संरेखण के कारण ट्रे सूखने वाले सांचे पर गलत तरीके से स्थित हो जाती है, जिससे सूखने के दौरान विरूपण होता है और आयामी अशुद्धि होती है।
- रिलीज़ एजेंट:कुछ मशीनें ट्रे को बनने वाले साँचे से मुक्त करने में मदद करने के लिए थोड़ी मात्रा में रिलीज़ एजेंट (उदाहरण के लिए, पानी की एक महीन धुंध या भोजन -सुरक्षित रिलीज़ एजेंट) का उपयोग करती हैं।
सामान्य स्थानांतरण गुणवत्ता समस्याएँ:(1) अधूरा स्थानांतरण - ट्रे के हिस्से फॉर्मिंग मोल्ड पर बने रहते हैं; अपर्याप्त स्थानांतरण दबाव, खराब वैक्यूम स्विचिंग, या मोल्ड सतह की समस्याओं के कारण होता है। (2) स्थानांतरण के दौरान ट्रे फटना -; गलत संरेखण, अत्यधिक स्थानांतरण दबाव, या अपर्याप्त ड्राफ्ट कोण के कारण होता है। (3) विरूपण - स्थानांतरण के दौरान ट्रे खिंच जाती है या संकुचित हो जाती है; अत्यधिक स्थानांतरण दबाव या गलत संरेखण के कारण होता है। (4) चिपकी हुई - ट्रे बनाने वाले सांचे से चिपक जाती है और स्थानांतरित नहीं होती है; खुरदुरी साँचे की सतह, अपर्याप्त रिलीज़, या गलत वैक्यूम टाइमिंग के कारण होता है।
चरण 4: सुखाना
सुखाना साँचे में ढाले गए गूदे के निर्माण में सबसे अधिक ऊर्जा खर्च करने वाला और गुणवत्तापूर्ण काम करने में सबसे महत्वपूर्ण चरणों में से एक है। गीली ट्रे (70{5}}80% नमी) को 6-10% की पूर्ण नमी सामग्री तक सुखाया जाना चाहिए - ट्रे के वजन का 60-70% पानी के रूप में हटा दिया जाना चाहिए। सुखाने की प्रक्रिया को सावधानीपूर्वक नियंत्रित किया जाना चाहिए ताकि बिना किसी दोष (विरूपण, दरार, मलिनकिरण, असमान सिकुड़न) के बिना पूर्ण सुखाने को सुनिश्चित किया जा सके।
4.1 सुखाने की विधियाँ
1. टनल ओवन (कन्वेयर ड्रायर)।ढाले गए उत्पादों को स्थानांतरित करने के लिए सबसे आम सुखाने की विधि। ट्रे (उनके सुखाने वाले सांचों पर) को एक कन्वेयर पर एक लंबी, गर्म सुरंग के माध्यम से ले जाया जाता है। सुरंग को कई तापमान क्षेत्रों में विभाजित किया गया है, जिसमें ट्रे के ऊपर और माध्यम से गर्म हवा (गैस, भाप या विद्युत तत्वों द्वारा गर्म) उड़ाई जाती है। ट्रे नियंत्रित गति से सुरंग के माध्यम से चलती हैं, और प्रत्येक क्षेत्र में तापमान और वायु प्रवाह को सावधानीपूर्वक नियंत्रित किया जाता है।
- सुरंग की लंबाई:10-50 मीटर (उत्पादन दर और सुखाने के समय के आधार पर)।
- सुखाने का समय:5-30 मिनट (दीवार की मोटाई, घनत्व और तापमान के आधार पर)।
- तापमान:120-200 डिग्री सेल्सियस (सुखाने वाले क्षेत्रों में); थर्मल झटके को रोकने के लिए धीरे-धीरे बाहर निकलने की ओर कम हो रहा है।
- वायु प्रवाह:1-5 मी/से (संवहनी ऊष्मा स्थानांतरण); नमी को हटाने के लिए हवा को ताजी हवा के मेकअप के साथ पुन: प्रसारित किया जाता है।
- ऊर्जा स्रोत:प्राकृतिक गैस (सबसे आम, सबसे कम लागत), भाप, या बिजली (स्वच्छ लेकिन अधिक महंगी)।
2. गर्म {{1}प्रेस सुखाने (थर्मोफॉर्मेड उत्पादों के लिए)।थर्मोफॉर्मेड उत्पादों के लिए, सुखाने को गर्म दबाने के चरण के साथ जोड़ा जाता है। गीली ट्रे को दो गर्म सांचों (150{6}}220 डिग्री सेल्सियस) के बीच रखा जाता है और उच्च दबाव (0.5{7}}5 एमपीए) पर संपीड़ित किया जाता है। सांचों से निकलने वाली गर्मी ट्रे में मौजूद पानी को वाष्पीकृत कर देती है, और दबाव सांचों में बने छिद्रों के माध्यम से जलवाष्प (और कुछ तरल पानी) को बाहर निकाल देता है। हॉट-प्रेस सुखाने का चरण एक साथ ट्रे को सुखाता है, संकुचित करता है और चिकना करता है - एक ही चरण में जिसमें 10-60 सेकंड लगते हैं (सुरंग सुखाने की तुलना में बहुत तेज़)।
- मोल्ड तापमान:150-220 डिग्री सेल्सियस (बिजली या भाप से गर्म)।
- दबाने का दबाव:0.5-5 एमपीए (उत्पाद की मोटाई और घनत्व के आधार पर)।
- दबाने का समय:10-60 सेकंड (दीवार की मोटाई और नमी की मात्रा के आधार पर)।
- दबाने के बाद बची नमी:8-15% (6-10% तक पहुंचने के लिए सुरंग ओवन में द्वितीयक सुखाने के चरण की आवश्यकता हो सकती है)।
3. माइक्रोवेव सुखाने (विशेष)।कुछ विशेष ऑपरेशनों में माइक्रोवेव सुखाने का उपयोग किया जाता है - जहां माइक्रोवेव ऊर्जा पानी के अणुओं को सीधे गर्म करती है (हवा को गर्म करने और उत्पाद में गर्मी स्थानांतरित करने के बजाय)। माइक्रोवेव में सुखाना संवहन सुखाने की तुलना में तेज़ और अधिक ऊर्जा कुशल है, लेकिन इसे स्थापित करना अधिक महंगा है और अगर सावधानी से नियंत्रित नहीं किया गया तो यह असमान हीटिंग (हॉट स्पॉट) का कारण बन सकता है। इसका उपयोग मुख्य रूप से मोटी दीवार वाले उत्पादों या जटिल ज्यामिति वाले उत्पादों के लिए किया जाता है जिन्हें संवहन ताप के साथ समान रूप से सुखाना मुश्किल होता है।
4.2 सुखाने के पैरामीटर और गुणवत्ता
मुख्य सुखाने पैरामीटर:
| पैरामीटर | विशिष्ट रेंज | उत्पाद पर प्रभाव |
|---|---|---|
| सुखाने का तापमान | 120-200 डिग्री सेल्सियस (सुरंग); 150-220 डिग्री सेल्सियस (गर्म प्रेस) | उच्च तापमान=तेजी से सूखना, लेकिन विकृत होने, टूटने और मलिनकिरण (पीला/भूरा) होने का जोखिम |
| सुखाने का समय | 5-30 मिनट (सुरंग); 10-60 सेकंड (हॉट प्रेस) | अपर्याप्त सुखाने=उच्च नमी (फफूंद जोखिम, कम ताकत); अधिक{{1}सुखाने में=भंगुरता और ऊर्जा की बर्बादी |
| वायु प्रवाह वेग | 1-5 मी/से (सुरंग) | उच्च वायुप्रवाह=तेजी से सूखना (अधिक संवहन ताप स्थानांतरण), लेकिन ट्रे में हलचल/विकृति का कारण बन सकता है |
| तापमान प्रोफ़ाइल | स्नातक (मध्य में उच्च, प्रवेश/निकास पर निचला) | थर्मल शॉक को रोकता है (अचानक उच्च तापमान के कारण आंतरिक नमी निकलने से पहले ही सतह सूख जाती है - जिससे फफोले और दरारें पड़ जाती हैं) |
| अंतिम नमी सामग्री | 6-10% | लक्ष्य सीमा - ताकत और लचीलेपन का इष्टतम संतुलन |
| संकुचन | 2-5% (प्रत्येक आयाम) | मोल्ड डिज़ाइन में मुआवजा दिया जाना चाहिए; असमान सिकुड़न विकृति का कारण बनती है |
सामान्य सुखाने की गुणवत्ता संबंधी समस्याएं:(1) असमान सुखाने के कारण विकृति - (एक पक्ष दूसरे की तुलना में तेजी से सूखता है, जिससे अंतर सिकुड़न होता है); समान वायुप्रवाह और तापमान तथा ट्रे के आकार को बनाए रखने वाले सुखाने वाले सांचों का उपयोग करके इसे रोका जाता है। (2) अत्यधिक तेजी से सूखने के कारण दरारें - (आंतरिक नमी निकलने से पहले ही सतह सूख जाती है और सख्त हो जाती है, जिससे आंतरिक दबाव और दरारें पड़ जाती हैं); क्रमिक तापमान प्रोफ़ाइल और नियंत्रित सुखाने की दर द्वारा रोका गया। (3) अत्यधिक तापमान या लंबे समय तक सूखने के समय (सेलूलोज़ का थर्मल क्षरण) के कारण मलिनकिरण (पीला/भूरा) -; तापमान और सुखाने के समय को नियंत्रित करके इसे रोका जा सकता है। (4) अपर्याप्त सुखाने का समय या कम तापमान के कारण अपूर्ण सुखाने (उच्च नमी) -; इसके परिणामस्वरूप कम ताकत, भंडारण के दौरान मोल्ड की वृद्धि और आयामी अस्थिरता होती है। (5) अत्यधिक सुखाने के समय या उच्च तापमान के कारण अत्यधिक सुखाने (कम नमी) -; परिणामस्वरूप भंगुरता, टूटना और प्रभाव प्रतिरोध कम हो जाता है। (6) बहुत तेजी से सूखने के कारण - छाले पड़ना (आंतरिक पानी वाष्पीकृत हो जाता है और सतह के नीचे बुलबुले बनाता है); नियंत्रित शुष्कन दर द्वारा रोका गया।
स्टेज 5: हॉट प्रेसिंग / थर्मोफॉर्मिंग (केवल थर्मोफॉर्मेड उत्पादों के लिए)
थर्मोफॉर्मेड (महीन) मोल्डेड पल्प उत्पादों के लिए, गर्म{0}दबाने का चरण ही उन्हें मानक स्थानांतरण {{1}मोल्डेड उत्पादों से अलग करता है। बनाने और आंशिक रूप से सूखने के बाद (या सीधे बनने के बाद, प्रक्रिया के आधार पर), ट्रे को दो गर्म एल्यूमीनियम सांचों के बीच दबाया जाता है - साथ ही उत्पाद को सुखाया जाता है, संकुचित किया जाता है और चिकना किया जाता है।
यह काम किस प्रकार करता है:गीली या आंशिक रूप से सूखी ट्रे को निचले गर्म सांचे (जिसमें ट्रे का नर या मादा आकार होता है) पर रखा जाता है। ऊपरी गर्म साँचा (आकार से मेल खाता हुआ) नीचे उतरता है और उच्च दबाव पर ट्रे को संपीड़ित करता है। सांचों से निकलने वाली गर्मी (150{7%)220 डिग्री सेल्सियस) ट्रे में पानी को वाष्पीकृत कर देती है, और दबाव (0.5-5 एमपीए) रेशों को संकुचित कर देता है और सांचों में बने छिद्रों के माध्यम से जल वाष्प को बाहर निकाल देता है। दबाने के समय (10-60 सेकंड) के बाद, ऊपरी साँचा ऊपर उठ जाता है, और तैयार ट्रे हटा दी जाती है। परिणाम दोनों तरफ मखमल जैसी सतह वाला एक चिकना, घना, सटीक उत्पाद है।
कुंजी हॉट-प्रेस पैरामीटर:
| पैरामीटर | विशिष्ट रेंज | उत्पाद पर प्रभाव |
|---|---|---|
| मोल्ड तापमान | 150-220 डिग्री सेल्सियस | उच्च तापमान=तेजी से सूखने वाली और चिकनी सतह, लेकिन मलिनकिरण और फफूंदी के खराब होने का खतरा |
| दबाने का दबाव | 0.5-5 एमपीए | उच्च दबाव=सघन, मजबूत, चिकना उत्पाद, लेकिन उच्च ऊर्जा और साँचे में घिसाव; ट्रे की मोटाई और फाइबर प्रकार द्वारा सीमित |
| दबाने का समय | 10-60 सेकंड | लंबा समय=अधिक पूर्ण सुखाने और बेहतर सतह, लेकिन कम उत्पादन दर |
| प्रारंभिक नमी की मात्रा | 50-75% (गीला) या 15-25% (पूर्व-सूखा) | गीले दबाव से=अधिक पानी निकालने के लिए (लंबा समय, अधिक ऊर्जा), लेकिन बेहतर फाइबर संघनन; पहले से सुखाया गया=तेजी से दबाया गया, लेकिन सुखाने के लिए अलग चरण की आवश्यकता हो सकती है |
| अंतिम नमी सामग्री | 6-12% | May require secondary drying if >10% |
| दबाने के बाद घनत्व | 300-650 किग्रा/वर्ग मीटर | स्थानांतरण से बहुत अधिक {{0}मोल्डेड (150{2}}300 किग्रा/वर्ग मीटर) - उच्च शक्ति और चिकनी सतह के लिए जिम्मेदार |
एम्बॉसिंग और डिबॉसिंग:हॉट{0}प्रेस मोल्ड्स को ट्रे की सतह पर उभरे हुए (उभरे हुए) या इंडेंटेड (डीबॉस्ड) फीचर्स बनाते हुए पैटर्न, लोगो या बनावट के साथ उकेरा जा सकता है। एम्बॉसिंग/डीबॉसिंग गर्म प्रेस चरण के दौरान किया जाता है, क्योंकि संपीड़ित फाइबर उत्कीर्ण मोल्ड का आकार लेता है। यह एक प्रीमियम सुविधा है जो पैकेजिंग में ब्रांडिंग और स्पर्शनीय गुणवत्ता जोड़ती है।
सामान्य हॉट-प्रेस गुणवत्ता संबंधी समस्याएं:(1) अपर्याप्त दबाव समय या कम तापमान के कारण अपूर्ण सुखाने -; इसके परिणामस्वरूप उच्च नमी और आयामी अस्थिरता होती है। (2) सतह के दोष (खरोंच, डेंट) - जो मोल्ड की सतह की क्षति या मोल्ड पर मलबे के कारण होते हैं; परिणामस्वरूप सतह का स्वरूप खराब हो जाता है। (3) असमान दबाव या तापमान के कारण असमान घनत्व -; परिवर्तनशील ताकत और उपस्थिति का परिणाम है। (4) अपर्याप्त ड्राफ्ट कोण, खुरदुरी मोल्ड सतह, या गलत रिलीज के कारण फटना -; परिणामस्वरूप ट्रे क्षतिग्रस्त हो जाती हैं। (5) अत्यधिक तापमान या दबाने के समय के कारण मलिनकिरण -; जिसके परिणामस्वरूप पीलापन या भूरापन आ जाता है। (6) अपर्याप्त दबाव या दबाने के समय के कारण अपूर्ण उभार -; परिणाम स्वरूप धुंधली या अपूर्ण उभरी हुई विशेषताएं प्राप्त होती हैं।
चरण 6: ट्रिमिंग और फिनिशिंग
सूखने के बाद (और थर्मोफॉर्मेड उत्पादों के लिए गर्म दबाने पर), ट्रे में आम तौर पर किनारों के आसपास अतिरिक्त सामग्री होती है (एक "फ्लैश" या "बरर") जिसे सटीक आयाम और साफ किनारों को प्राप्त करने के लिए हटाया जाना चाहिए। ट्रिमिंग का उपयोग ट्रे में छेद, स्लॉट या अन्य सुविधाएँ बनाने के लिए भी किया जाता है।
ट्रिमिंग के तरीके:
1. स्टील रूल डाई कटिंग।सबसे आम ट्रिमिंग विधि. एक स्टील रूल डाई (ट्रे के किनारे के आकार में मुड़ा हुआ एक तेज स्टील का ब्लेड, जिसे लकड़ी या प्लास्टिक के बोर्ड पर लगाया जाता है) को एक साफ, सटीक किनारा बनाने के लिए ढले हुए गूदे को काटकर ट्रे के खिलाफ दबाया जाता है। डाई को कटिंग प्रेस (या तो फ्लैटबेड प्रेस या रोटरी प्रेस) पर लगाया जाता है, और ट्रे को मैन्युअल रूप से या स्वचालित रूप से खिलाया जाता है।
- लाभ:कम लागत, बहुमुखी (जटिल आकृतियों और छेदों को काट सकता है), डाई बदलने में आसान, कम से मध्यम मात्रा के लिए उपयुक्त।
- सीमाएँ:डाई वियर (50,000-200,000 कटौती के बाद स्टील रूल ब्लेड को तेज करने या बदलने की आवश्यकता होती है), अन्य तरीकों की तुलना में थोड़ा कम सटीक, काटने के दौरान धूल (महीन फाइबर कण) बना सकता है।
- विशिष्ट सहनशीलता:±0.3-0.5मिमी.
2. रोटरी डाई कटिंग.अधिक मात्रा में उत्पादन के लिए, एक रोटरी डाई कटर (कटिंग ब्लेड के साथ एक बेलनाकार डाई) का उपयोग किया जाता है। ट्रे को घूमने वाले डाई सिलेंडर और एक प्रेशर रोलर के बीच डाला जाता है - जब ट्रे गुजरती है तो डाई किनारों को काट देती है। रोटरी डाई कटिंग फ्लैटबेड डाई कटिंग से तेज़ है और उच्च मात्रा वाले मानक उत्पादों के लिए उपयुक्त है।
- लाभ:उच्च गति (उच्च मात्रा के लिए उपयुक्त), सुसंगत गुणवत्ता, कम श्रम लागत।
- सीमाएँ:उच्च प्रारंभिक लागत (रोटरी डाई स्टील रूल डाई की तुलना में अधिक महंगी होती है), कम बहुमुखी (डाई परिवर्तन अधिक जटिल होते हैं), अपेक्षाकृत सरल आकृतियों के लिए उपयुक्त।
3. सीएनसी रूटिंग/लेजर कटिंग।कम मात्रा वाले प्रोटोटाइप या अत्यधिक जटिल आकृतियों के लिए, सीएनसी रूटिंग (एक कंप्यूटर नियंत्रित कटिंग टूल) या लेजर कटिंग (एक केंद्रित लेजर बीम) का उपयोग किया जा सकता है। ये विधियां बहुत सटीक हैं और जटिल आकृतियों को काट सकती हैं, लेकिन वे प्रोटोटाइपिंग या बहुत कम मात्रा में उत्पादन के लिए उपयुक्त डाई कटिंग - की तुलना में धीमी और अधिक महंगी हैं।
- लाभ:बहुत सटीक, जटिल 3डी आकृतियों को काट सकता है, कोई टूलींग लागत नहीं (लेजर कटिंग के लिए)।
- सीमाएँ:धीमी (उच्च मात्रा के लिए उपयुक्त नहीं), प्रति यूनिट महंगी, लेजर कटिंग से कटे हुए किनारे पर मलिनकिरण (जलन) हो सकता है।
4. -मोल्ड ट्रिमिंग में।कुछ थर्मोफॉर्मेड उत्पादों के लिए, ट्रिमिंग हॉट{0}प्रेस स्टेप - के दौरान की जा सकती है, हॉट{2}प्रेस मोल्ड में एक कटिंग एज शामिल होता है जो ट्रे को दबाए जाने पर ट्रिम कर देता है। इससे एक अलग ट्रिमिंग चरण की आवश्यकता समाप्त हो जाती है, जिससे दक्षता और परिशुद्धता में सुधार होता है। मोल्ड ट्रिमिंग के लिए अधिक जटिल (और महंगे) मोल्ड की आवश्यकता होती है, लेकिन उच्च मात्रा वाले उत्पादों के लिए यह लागत प्रभावी है।
सामान्य ट्रिमिंग गुणवत्ता संबंधी समस्याएं:(1) खुरदरे या फटे हुए किनारे - जो सुस्त डाई ब्लेड, गलत डाई दबाव, या अत्यधिक भंगुर उत्पाद के कारण होते हैं; इसके परिणामस्वरूप खराब उपस्थिति और संभावित फाइबर बहाया जाता है। (2) सुस्त डाई ब्लेड, अपर्याप्त दबाव, या गलत संरेखित डाई के कारण अपूर्ण कटिंग -; परिणामस्वरूप ट्रे बिना कटे रेशों से जुड़ी होती हैं। (3) गलत संरेखित डाई, उत्पाद स्थिति त्रुटि, या डाई घिसाव के कारण होने वाली आयामी अशुद्धि -; परिणामस्वरूप ट्रे ऐसी होती हैं जो आयामी विशिष्टताओं को पूरा नहीं करती हैं। (4) अत्यधिक भंगुर उत्पाद (अधिक से अधिक सूखा हुआ), अत्यधिक डाई दबाव, या गलत डाई डिज़ाइन के कारण टूटना या फटना -; परिणामस्वरूप ट्रे क्षतिग्रस्त हो जाती हैं। (5) सूखे, भंगुर उत्पाद को काटने के कारण धूल उत्पन्न होना -; परिणामस्वरूप फ़ाइबर धूल उत्पन्न होती है जो उत्पाद को दूषित कर सकती है (विशेष रूप से भोजन या सफ़ाई कक्ष अनुप्रयोगों के लिए समस्याग्रस्त); धूल संग्रहण प्रणालियों द्वारा और काटने से पहले उत्पाद को थोड़ा गीला करके नियंत्रित किया जाता है।
चरण 7: कोटिंग और प्रिंटिंग (वैकल्पिक)
अवरोध गुणों (पानी, ग्रीस, ऑक्सीजन), ब्रांडिंग, या प्रीमियम उपस्थिति की आवश्यकता वाले उत्पादों के लिए, ट्रिमिंग के बाद कोटिंग और प्रिंटिंग ऑपरेशन लागू किए जाते हैं। ये वैकल्पिक चरण हैं - कई मानक मोल्डेड पल्प उत्पाद (अंडे के कार्टन, उत्पाद ट्रे, औद्योगिक पैकेजिंग) का उपयोग कोटिंग या प्रिंटिंग के बिना किया जाता है।
7.1 कोटिंग
कोटिंग में ट्रे की सतह पर सामग्री (बहुलक, मोम, या अन्य पदार्थ) की एक पतली परत लगाना शामिल है ताकि उसके गुणों - जल प्रतिरोध, ग्रीस प्रतिरोध, ऑक्सीजन अवरोध, सतह की चिकनाई या उपस्थिति को संशोधित किया जा सके।
कोटिंग के तरीके:
- स्प्रे कोटिंग:कोटिंग को स्प्रे गन या स्वचालित स्प्रे सिस्टम का उपयोग करके ट्रे की सतह पर स्प्रे किया जाता है। जटिल 3डी आकृतियों के लिए उपयुक्त (गुहाओं के अंदर और बाहर कोट किया जा सकता है)। स्थानांतरण दक्षता कम है (कुछ कोटिंग ओवरस्प्रे के रूप में बर्बाद हो जाती है)।
- गहरा कोटिंग:ट्रे को कोटिंग के स्नान में डुबोया जाता है और फिर सूखा दिया जाता है। पूर्ण कवरेज प्रदान करता है (किनारों और कठिन पहुंच वाले क्षेत्रों सहित सभी सतहें)। इसके परिणामस्वरूप मोटी कोटिंग हो सकती है और सूखने में अधिक समय लग सकता है।
- रोलर कोटिंग:कोटिंग रोलर्स का उपयोग करके लागू की जाती है। उच्च स्थानांतरण दक्षता और सुसंगत मोटाई, लेकिन सपाट या धीरे से घुमावदार सतहों तक सीमित (जटिल 3डी आकार नहीं)।
- एक्सट्रूज़न कोटिंग/लैमिनेशन:पॉलिमर की एक पतली फिल्म (उदाहरण के लिए, पीएलए, पीईटी) को ट्रे की सतह पर निकाला जाता है या उस पर लेमिनेट किया जाता है। उत्कृष्ट अवरोधक गुण प्रदान करता है, लेकिन अधिक महंगा है और पुनर्चक्रण/खाद बनाने की क्षमता को प्रभावित कर सकता है। मुख्य रूप से उच्च - बाधा खाद्य अनुप्रयोगों के लिए उपयोग किया जाता है।
- पर्दा कोटिंग:कोटिंग को ट्रे के ऊपर बहने वाले तरल के निरंतर "पर्दे" के रूप में लगाया जाता है। समान कवरेज और उच्च स्थानांतरण दक्षता, लेकिन अपेक्षाकृत सपाट उत्पादों तक सीमित।
कोटिंग के प्रकार:पानी आधारित ऐक्रेलिक (सबसे आम, भोजन {{1} सुरक्षित, रिसाइकल करने योग्य/खाद बनाने योग्य), स्टाइरीन {{2} ऐक्रेलिक (बेहतर ग्रीस प्रतिरोध), पॉलीयूरेथेन (नरम - स्पर्श/मखमली फिनिश), पीएलए (उत्कृष्ट पानी/ग्रीस प्रतिरोध, औद्योगिक रूप से खाद), मोम इमल्शन (पानी प्रतिरोध, मैट फिनिश), पीवीओएच (ऑक्सीजन अवरोधक)। (विस्तृत कोटिंग विनिर्देशों के लिए नमी प्रूफ़िंग पर सहयोगी लेख देखें।)
कोटिंग को सुखाना/ठीक करना:कोटिंग के बाद, वाहक (पानी या विलायक) को हटाने और एक सतत फिल्म बनाने के लिए ट्रे को सुखाया जाना चाहिए (पानी आधारित कोटिंग के लिए) या ठीक किया जाना चाहिए (यूवी इलाज योग्य कोटिंग के लिए)। सुखाने का काम आम तौर पर टनल ओवन (80{6}}120 डिग्री सेल्सियस, 1-5 मिनट) या इन्फ्रारेड हीटर से किया जाता है। यूवी-इलाज योग्य कोटिंग्स को यूवी प्रकाश (तत्काल इलाज, गर्मी की आवश्यकता नहीं) से ठीक किया जाता है।
7.2 मुद्रण
प्रिंटिंग ब्रांडिंग, उत्पाद जानकारी, सजावटी उद्देश्यों या नियामक लेबलिंग के लिए ट्रे की सतह - पर ग्राफिक्स, टेक्स्ट, लोगो या पैटर्न लागू करती है।
मुद्रण विधियाँ:
- फ्लेक्सोग्राफ़िक (फ्लेक्सो) प्रिंटिंग:मोल्डेड पल्प के लिए सबसे आम मुद्रण विधि। लचीली रबर या फोटोपॉलिमर प्लेटों और तेजी से सूखने वाली पानी आधारित स्याही का उपयोग करता है। ट्रांसफ़र {{5}मोल्डेड और थर्मोफॉर्म्ड उत्पादों दोनों पर सरल से मध्यम -जटिलता वाले ग्राफिक्स के लिए उपयुक्त। घुमावदार सतहों पर (उपयुक्त उपकरण के साथ) प्रिंट कर सकते हैं।
- ऑफसेट लिथोग्राफी:स्याही स्थानांतरित करने के लिए धातु की प्लेटों और रबर कंबल का उपयोग करता है। बारीक विवरण के साथ उच्च गुणवत्ता वाले ग्राफिक्स, लेकिन मुख्य रूप से सपाट सतहों (जटिल 3डी आकृतियों के लिए नहीं) के लिए उपयुक्त। समतल क्षेत्रों वाले थर्मोफॉर्मेड उत्पादों पर उच्च गुणवत्ता वाले ग्राफिक्स के लिए उपयोग किया जाता है।
- डिजिटल (इंकजेट) प्रिंटिंग:डिजिटल फ़ाइलों से सीधे प्रिंट करने के लिए इंकजेट तकनीक का उपयोग करता है। किसी प्लेट की आवश्यकता नहीं (तेज़ सेटअप, कम रन और परिवर्तनीय डेटा के लिए उपयुक्त)। शॉर्ट रन, प्रोटोटाइप और कस्टम/वैरिएबल प्रिंटिंग के लिए अच्छा है। ढले हुए गूदे पर प्रिंट की गुणवत्ता सतह पर निर्भर करती है (लेपित=बेहतर, बिना लेपित=अधिक पंखयुक्त)।
- स्क्रीन प्रिंटिंग:स्टेंसिल के माध्यम से स्याही स्थानांतरित करने के लिए एक जाल स्क्रीन का उपयोग करता है। मोटी स्याही कवरेज, बोल्ड ग्राफ़िक्स और विशेष प्रभावों (धातु, चमक{{2}अंधेरे में) के लिए उपयुक्त। खुरदुरी सतहों (ट्रांसफर{{5%)मोल्डेड) और घुमावदार सतहों पर प्रिंट कर सकते हैं। उच्च वॉल्यूम के लिए फ्लेक्सो से धीमा।
- पैड प्रिंटिंग:नक़्क़ाशीदार प्लेट से उत्पाद में स्याही स्थानांतरित करने के लिए एक सिलिकॉन पैड का उपयोग करता है। जटिल 3डी सतहों, घुमावदार क्षेत्रों और छोटे, कठिन पहुंच वाले क्षेत्रों पर प्रिंट कर सकते हैं। जटिल ट्रे आकृतियों पर लोगो, छोटे पाठ और उत्पाद चिह्नों के लिए उपयुक्त।
- गर्म मुद्रांकन (पन्नी मुद्रांकन):धातु या रंगीन पन्नी को सतह पर स्थानांतरित करने के लिए गर्मी और दबाव का उपयोग करता है। प्रीमियम धात्विक या होलोग्राफिक प्रभाव। मुख्य रूप से थर्मोफॉर्मेड उत्पादों के लिए उपयुक्त (चिकनी सतह स्वच्छ फ़ॉइल स्थानांतरण की अनुमति देती है)। लोगो, उच्चारण और प्रीमियम ब्रांडिंग के लिए उपयोग किया जाता है।
स्याही के प्रकार:पानी आधारित स्याही (सबसे आम, खाद्य सुरक्षा, पर्यावरण के अनुकूल), यूवी इलाज योग्य स्याही (तत्काल इलाज, उच्च स्थायित्व, जीवंत रंग), सोया आधारित स्याही (नवीकरणीय, पर्यावरण के अनुकूल), खाद्य स्याही संपर्क सुरक्षित स्याही (खाद्य पैकेजिंग के लिए एफडीए, ईएफएसए या जीबी नियमों का पालन करना चाहिए)।
चरण 8: गुणवत्ता नियंत्रण और पैकेजिंग
विनिर्माण प्रक्रिया का अंतिम चरण गुणवत्ता नियंत्रण (क्यूसी) और पैकेजिंग - है जो यह सुनिश्चित करता है कि तैयार ट्रे निर्दिष्ट गुणवत्ता मानकों को पूरा करती हैं और शिपमेंट के लिए उचित रूप से पैक की गई हैं।
8.1 गुणवत्ता नियंत्रण
QC प्रक्रिया में (विनिर्माण के दौरान):
- गूदे की स्थिरता और तापमान:लगातार गठन की स्थिति सुनिश्चित करने के लिए लगातार (हर 15-30 मिनट में) निगरानी की जाती है।
- रिफाइनिंग डिग्री (डिग्री एसआर/सीएसएफ):लगातार फाइबर उपचार सुनिश्चित करने के लिए हर 2-4 घंटे में परीक्षण किया जाता है।
- गीली ट्रे का वजन और नमी:लगातार गठन (दीवार की मोटाई) और सुखाने को सुनिश्चित करने के लिए हर 1-2 घंटे में नमूना लिया जाता है।
- सुखाने का तापमान और गति:लगातार सुखाने को सुनिश्चित करने के लिए लगातार निगरानी की जाती है (स्वचालित सेंसर)।
- दृश्य निरीक्षण:ऑपरेटर प्रत्येक चरण में दृश्य दोषों (फाड़, छेद, विकृति, मलिनकिरण, सतह दोष) के लिए ट्रे का निरीक्षण करते हैं।
तैयार उत्पाद क्यूसी:
- दृश्य निरीक्षण:दृश्य दोषों के लिए 100% निरीक्षण (या आईएसओ 2859 के अनुसार AQL नमूनाकरण) - टूट-फूट, छेद, विकृति, मलिनकिरण, सतह दोष, अपूर्ण ट्रिमिंग, मुद्रण दोष। दोष वाली ट्रे को अस्वीकार कर दिया जाता है और पुनर्चक्रित किया जाता है (प्रक्रिया में वापस लाया जाता है)।
- आयामी निरीक्षण:हर 1-2 घंटे में नमूना लिया जाता है (या प्रति बैच) - ट्रे आयाम (लंबाई, चौड़ाई, ऊंचाई, गुहा आकार) को कैलीपर्स या सीएमएम से मापा जाता है और विनिर्देशों की तुलना में (आमतौर पर ट्रांसफर-मोल्ड के लिए ±0.5 मिमी, थर्मोफॉर्मेड के लिए ±0.3 मिमी)।
- नमी की मात्रा: Sampled every 2-4 hours - measured with a moisture meter or oven-dry method. Target: 6-10%. Trays with moisture >12% पुनः सुखाए गए हैं; नमी के साथ ट्रे<5% may be conditioned (humidified) to reduce brittleness.
- वज़न:हर 1{1}}2 घंटे में नमूना लिया जाता है - लगातार सामग्री के उपयोग और दीवार की मोटाई सुनिश्चित करने के लिए ट्रे का वजन मापा जाता है। वजन स्थिरता बनाने का एक अच्छा संकेतक है।
- शक्ति परीक्षण:प्रति बैच या प्रति शिफ्ट - संपीड़न शक्ति, विस्फोट शक्ति, या तन्य शक्ति (उत्पाद और अनुप्रयोग के आधार पर) का प्रदर्शन किया जाता है। मानकीकृत तरीकों (एएसटीएम, टीएपीपीआई, आईएसओ) के अनुसार परीक्षण किया गया और विशिष्टताओं की तुलना की गई।
- क्रियात्मक परीक्षण:विशिष्ट अनुप्रयोगों के लिए - ड्रॉप परीक्षण, कंपन परीक्षण, स्टैक परीक्षण (प्रति आईएसटीए या एएसटीएम डी4169), खाद्य संपर्क माइग्रेशन परीक्षण (प्रति एफडीए, ईएफएसए, या जीबी), ईएसडी परीक्षण (ईएसडी के लिए {{2%)सुरक्षित उत्पाद)।
- कोटिंग/मुद्रण गुणवत्ता:लेपित/मुद्रित उत्पादों के लिए - कोटिंग की मोटाई, आसंजन (टेप परीक्षण), पानी/ग्रीस प्रतिरोध (कोब परीक्षण, किट परीक्षण), प्रिंट गुणवत्ता (दृश्य निरीक्षण, स्पेक्ट्रोफोटोमीटर के साथ रंग माप), स्याही आसंजन (रगड़ परीक्षण)।
AQL (स्वीकार्य गुणवत्ता सीमा):अधिकांश मोल्डेड पल्प निर्माता तैयार उत्पाद निरीक्षण के लिए AQL सैंपलिंग (ISO 2859-1 / ANSI/ASQ Z1.4 के अनुसार) का उपयोग करते हैं। विशिष्ट AQL स्तर: प्रमुख दोषों के लिए 2.5 (आंसू, छेद, आयामी विफलता), छोटे दोषों के लिए 4.0 (सतह के धब्बे, मामूली मलिनकिरण)। उत्पाद के अनुप्रयोग और गुणवत्ता आवश्यकताओं के आधार पर निर्माता और ग्राहक के बीच विशिष्ट AQL पर सहमति होती है।
8.2 पैकेजिंग और शिपमेंट
क्यूसी पास करने के बाद, तैयार ट्रे को शिपमेंट के लिए पैक किया जाता है। पैकेजिंग विधि उत्पाद के प्रकार, मात्रा और गंतव्य पर निर्भर करती है।
पैकेजिंग के तरीके:
- नालीदार बक्सों में भंडारण:सबसे आम तरीका. ट्रे को नालीदार कार्डबोर्ड बक्से में स्टैक्ड (नेस्टेड या इंटरलॉक) किया जाता है (आमतौर पर प्रति बॉक्स 50-200 ट्रे, ट्रे के आकार के आधार पर)। बक्सों को टेप से सील कर दिया जाता है और उत्पाद की जानकारी, मात्रा, बैच नंबर और गंतव्य के साथ लेबल किया जाता है।
- लपेटन सिकोड़ें:अधिक मात्रा या नमी के प्रति संवेदनशील उत्पादों के लिए, ट्रे को पैलेटों पर रखा जाता है और शिपिंग के दौरान नमी और क्षति से बचाने के लिए ट्रे को प्लास्टिक की फिल्म से लपेटा जाता है। श्रिंक रैपिंग भी फूस के भार को स्थिर करती है।
- नमी-बाधा पैकेजिंग:उच्च आर्द्रता वाले गंतव्यों पर भेजे जाने वाले या लंबे समय तक संग्रहीत उत्पादों के लिए, भंडारण और शिपिंग के दौरान नमी अवशोषण को रोकने के लिए नमी बाधा पैकेजिंग (प्लास्टिक बैग, डेसिकैंट, नमी बाधा फिल्म) का उपयोग किया जाता है।
- पैलेटाइज़ेशन:बक्सों को पैलेटों पर रखा जाता है (आमतौर पर प्रति पैलेट 40-60 बक्से, बॉक्स के आकार के आधार पर) और स्ट्रेच रैप या स्ट्रैपिंग से सुरक्षित किए जाते हैं। मानक शिपिंग कंटेनरों और ट्रकों में फिट होने के लिए पैलेट आयाम आम तौर पर मानक होते हैं (उदाहरण के लिए, 1200x1000 मिमी यूरो पैलेट, 1219x1016 मिमी यूएस पैलेट)।
शिपिंग संबंधी विचार:
- नमी नियंत्रण:मोल्डेड पल्प हीड्रोस्कोपिक होता है - यह हवा से नमी को अवशोषित करता है। समुद्री शिपिंग (उच्च आर्द्रता, तापमान में उतार-चढ़ाव) के दौरान, ट्रे नमी को अवशोषित कर सकती हैं, ताकत खो सकती हैं और संभावित रूप से फफूंदी बढ़ सकती है। समुद्री लदान के लिए नमी बाधा पैकेजिंग और शुष्कक की सिफारिश की जाती है। शिपमेंट पर लक्ष्य नमी की मात्रा 6-8% है (शिपमेंट के दौरान कुछ नमी अवशोषण की अनुमति देने के लिए 6-10% लक्ष्य से थोड़ा सूखा)।
- स्टैकिंग ताकत:ढली हुई लुगदी ट्रे के पैलेटों को 2 - 4 ऊंचाई पर रखा जा सकता है (ट्रे की ताकत और बॉक्स डिजाइन के आधार पर)। नीचे के बक्सों को ऊपर के बक्सों के वजन का समर्थन करना चाहिए - सुनिश्चित करें कि नालीदार बक्से और ट्रे स्टैकिंग अपेक्षित स्टैक ऊंचाई के लिए डिज़ाइन किए गए हैं।
- कंटेनर पर लादना:निर्यात शिपमेंट के लिए, ट्रे को शिपिंग कंटेनर (20 फीट या 40 फीट) में लोड किया जाता है। कंटेनर सूखा और अच्छी तरह हवादार होना चाहिए, और नमी को नियंत्रित करने के लिए डेसिकैंट का उपयोग किया जाना चाहिए। शिपमेंट का कुल वजन कंटेनर की वजन सीमा (आमतौर पर 40 फीट कंटेनर के लिए 28 टन) से अधिक नहीं होना चाहिए।
उत्पादन दरें और लागत संबंधी विचार
विशिष्ट उत्पादन दरें
| उत्पाद का प्रकार | मशीन का प्रकार | चक्र/घंटा | गुहा/चक्र | ट्रे/घंटा (लगभग) |
|---|---|---|---|---|
| अंडे के कार्टन (मानक) | रोटरी | 1,000-3,000 | 1-2 (30 अंडे के कार्टन) | 1,000-6,000 |
| ट्रे का उत्पादन करें (मानक) | रोटरी या प्रत्यावर्ती | 500-2,000 | 1-4 | 500-8,000 |
| औद्योगिक ट्रे (कस्टम) | रेसिप्रोकेटिंग | 100-600 | 1-2 | 100-1,200 |
| खाद्य सेवा (प्लेटें/कटोरे) | रोटरी | 1,000-3,000 | 2-6 | 2,000-18,000 |
| थर्मोफॉर्मेड (इलेक्ट्रॉनिक्स/सौंदर्य प्रसाधन) | थर्मोफॉर्मिंग प्रेस | 80-400 | 1-4 | 80-1,600 |
| मोटी-दीवार (भारी औद्योगिक) | पारस्परिक (विशेष) | 50-200 | 1 | 50-200 |
लागत संरचना
मोल्डेड पल्प ट्रे की लागत कई कारकों से प्रभावित होती है:
- कच्चा माल (फाइबर):कुल लागत का 30-50%. पुनर्चक्रित कागज सबसे सस्ता है; खोई और प्रक्षालित अधिक महंगे हैं; वर्जिन क्राफ्ट सबसे महंगा है.
- ऊर्जा (सुखाना और दबाना):कुल लागत का 15-25%। सुखाना सबसे अधिक ऊर्जा-गहन कदम है। प्राकृतिक गैस बिजली से सस्ती है।
- श्रम:कुल लागत का 10-20%. स्वचालित लाइनों (रोटरी, थर्मोफॉर्मिंग) में मैन्युअल लाइनों की तुलना में प्रति यूनिट कम श्रम लागत होती है।
- टूलींग (ढालना, मरना):उत्पादन मात्रा से अधिक मूल्यह्रास किया गया। अधिक मात्रा वाले उत्पादों के लिए, प्रति यूनिट टूलींग लागत नगण्य है; कम मात्रा वाले उत्पादों के लिए, टूलींग लागत का एक महत्वपूर्ण हिस्सा हो सकता है।
- कोटिंग्स और प्रिंटिंग:कोटिंग/प्रिंटिंग प्रकार और जटिलता के आधार पर, मूल उत्पाद लागत में 10-50% जोड़ें।
- क्यूसी और पैकेजिंग:कुल लागत का 5-10%.
- अतिरिक्त व्यय और लाभ:कुल लागत का 10-20%.
विशिष्ट लागत श्रेणियाँ (एफओबी फ़ैक्टरी, केवल संदर्भ के लिए):
| उत्पाद का प्रकार | लागत सीमा (USD प्रति यूनिट) | टिप्पणियाँ |
|---|---|---|
| अंडे का कार्टन (30-अंडा, मानक) | $0.05-$0.15 | उच्च मात्रा, पुनर्नवीनीकरण कागज, कोई कोटिंग नहीं |
| उत्पादन ट्रे (मानक) | $0.08-$0.25 | उच्च मात्रा, पुनर्नवीनीकरण कागज |
| खाद्य सेवा (प्लेट/कटोरा, खोई) | $0.03-$0.10 | बहुत अधिक मात्रा, खोई |
| औद्योगिक ट्रे (कस्टम, मध्यम आकार) | $0.30-$1.50 | मध्यम मात्रा, कस्टम मोल्ड, पुनर्नवीनीकरण कागज |
| थर्मोफॉर्मेड (इलेक्ट्रॉनिक्स इंसर्ट, छोटा) | $0.50-$2.00 | मध्यम मात्रा, प्रक्षालित/खोई, चिकनी सतह |
| थर्मोफॉर्मेड (सौंदर्य प्रसाधन, प्रीमियम, लेपित) | $1.00-$5.00 | कम-मध्यम मात्रा, कोटिंग, प्रिंटिंग, एम्बॉसिंग |
| मोटी-दीवार (भारी औद्योगिक, बड़ी) | $1.00-$5.00 | कम मात्रा, मोटी दीवारें, कस्टम मोल्ड |
नोट: ये केवल संदर्भ के लिए अनुमानित एफओबी फ़ैक्टरी लागत सीमाएँ हैं - वास्तविक लागत उत्पाद के आकार, जटिलता, मात्रा, सामग्री, कोटिंग्स, प्रिंटिंग और अन्य कारकों पर निर्भर करती है। विशिष्ट उत्पादों के लिए हमेशा निर्माताओं से कोटेशन प्राप्त करें।
तल - रेखा
मोल्डेड पल्प ट्रे निर्माण एक बहु-स्तरीय प्रक्रिया है जो कच्चे फाइबर (पुनर्नवीनीकरण कागज, खोई आदि) को लुगदी बनाने, बनाने, स्थानांतरित करने, सुखाने, गर्म दबाव (थर्मोफॉर्म के लिए), ट्रिमिंग, कोटिंग/प्रिंटिंग और क्यूसी/पैकेजिंग के माध्यम से एक तैयार, 3डी पैकेजिंग उत्पाद में बदल देती है। प्रत्येक चरण में विशेष उपकरण, सावधानीपूर्वक नियंत्रित पैरामीटर और संभावित गुणवत्ता संबंधी समस्याएं - शामिल होती हैं और अंतिम उत्पाद की गुणवत्ता और स्थिरता प्रत्येक चरण के सटीक नियंत्रण पर निर्भर करती है।
मुख्य निष्कर्ष ये हैं:
1. गूदा तैयार करनाकच्चे फाइबर का चयन, पल्पिंग, स्क्रीनिंग/सफाई, रिफाइनिंग और रासायनिक योजक सभी अंतिम उत्पाद की ताकत, सतह और प्रदर्शन को प्रभावित करते हैं। रिफाइनिंग डिग्री (20-45 डिग्री एसआर) एक महत्वपूर्ण पैरामीटर है जो ताकत, चिकनाई और जल निकासी को संतुलित करता है।
2. बनानेट्रे के आकार में जाल के सांचे और वैक्यूम जमा फाइबर का मुख्य चरण - है। तीन मुख्य मशीन प्रकार: प्रत्यागामी (बहुमुखी, मध्यम गति), रोटरी (उच्च गति, मानक उत्पाद), और थर्मोफॉर्मिंग (प्रीमियम, चिकनी सतह)। निर्माण पैरामीटर (स्थिरता, निर्वात, समय, जाल आकार) दीवार की मोटाई और एकरूपता को नियंत्रित करते हैं।
3. सुखानेसबसे अधिक ऊर्जा वाली {{0}गहन और गुणवत्ता वाली {{1}महत्वपूर्ण अवस्था - गीली ट्रे (70-80% नमी) को टनल ओवन में 6-10% तक सुखाया जाता है (120-200 डिग्री सेल्सियस, 5-30 मिनट) या गर्म दबाव (150-220 डिग्री सेल्सियस, 10-60 सेकंड) द्वारा। सावधानीपूर्वक तापमान नियंत्रण विकृति, दरार और मलिनकिरण को रोकता है।
4. गर्म दबाव / थर्मोफॉर्मिंगयही बात प्रीमियम थर्मोफॉर्मेड उत्पादों को मानक ट्रांसफर से अलग करती है {{0}मोल्डेड - गर्म मोल्ड (150-220 डिग्री सेल्सियस) और उच्च दबाव (0.5-5 एमपीए) एक साथ ट्रे को सुखाते हैं, कॉम्पैक्ट करते हैं और चिकना करते हैं, जिससे एक घना (300-650 किग्रा/वर्ग मीटर), चिकना, उभारने की क्षमता वाला सटीक उत्पाद तैयार होता है।
5. ट्रिमिंग, कोटिंग और प्रिंटिंगअंतिम चरण हैं - ट्रिमिंग (स्टील रूल डाई, रोटरी डाई, सीएनसी) सटीक किनारे बनाता है; कोटिंग्स (ऐक्रेलिक, पीएलए, पीयू) अवरोधक गुण और प्रीमियम उपस्थिति प्रदान करती हैं; प्रिंटिंग (फ्लेक्सो, ऑफसेट, डिजिटल, स्क्रीन, पैड, हॉट स्टैम्पिंग) ब्रांडिंग और ग्राफिक्स प्रदान करती है।
6. गुणवत्ता नियंत्रणप्रक्रिया की निगरानी (पल्प स्थिरता, शोधन डिग्री, सुखाने का तापमान) और तैयार उत्पाद परीक्षण (दृश्य, आयामी, नमी, वजन, ताकत, कार्यात्मक) में निरंतर गुणवत्ता सुनिश्चित करने के लिए - प्रक्रिया की निगरानी आवश्यक है। AQL नमूनाकरण (आमतौर पर प्रमुख दोषों के लिए 2.5) मानक है।
7. उत्पादन दर और लागतउत्पाद प्रकार के अनुसार नाटकीय रूप से भिन्न होता है - रोटरी मशीनें 1,000 - 18,000 मानक ट्रे / घंटा का उत्पादन करती हैं, जबकि थर्मोफॉर्मिंग प्रेस 80 {{10 }} 1,600 प्रीमियम ट्रे / घंटा का उत्पादन करती हैं। सामग्री, आकार, जटिलता, मात्रा और परिष्करण के आधार पर लागत $0.03/यूनिट (उच्च मात्रा वाली खाद्य सेवा) से $5.00/यूनिट (प्रीमियम थर्मोफॉर्मेड या मोटी-दीवार औद्योगिक) तक होती है।
हेशेंग में, हम अत्याधुनिक मोल्डेड पल्प निर्माण सुविधा का संचालन करते हैं, जिसमें ट्रांसफ़र और रोटरी बनाने वाली मशीनें, सुरंग सुखाने वाले ओवन, हॉट प्रेस थर्मोफॉर्मिंग मशीनें, डाई काटने वाले उपकरण, कोटिंग और प्रिंटिंग लाइनें और एक व्यापक क्यूसी प्रयोगशाला शामिल है। हमारे पास लगातार गुणवत्ता, प्रतिस्पर्धी लागत और पूर्ण तकनीकी सहायता के साथ मोल्डेड पल्प ट्रे को प्रोटोटाइप से लेकर उच्च {{8}वामी मात्रा में उत्पादन - तक उत्पादन करने की विशेषज्ञता और क्षमताएं हैं। हमारी टीम सामग्री चयन और मोल्ड डिजाइन से लेकर प्रोटोटाइपिंग, परीक्षण, उत्पादन और शिपमेंट तक प्रक्रिया के हर चरण में आपका मार्गदर्शन कर सकती है - यह सुनिश्चित करते हुए कि आपकी ढली हुई लुगदी ट्रे आपके प्रदर्शन, गुणवत्ता और लागत आवश्यकताओं को पूरा करती है।
यदि आप अपनी पैकेजिंग आवश्यकताओं के लिए मोल्डेड पल्प पर विचार कर रहे हैं और विनिर्माण प्रक्रिया, क्षमताओं और लागतों को अधिक विस्तार से समझना चाहते हैं,हेशेंग की टीम से संपर्क करें- हमें फैक्ट्री का दौरा (व्यक्तिगत या आभासी रूप से), आपके तकनीकी सवालों का जवाब देने, नमूने और लागत अनुमान प्रदान करने और मोल्डेड पल्प निर्माण यात्रा के हर चरण में आपका मार्गदर्शन करने में खुशी होगी। लुगदी से लेकर उत्पाद तक, हमारे पास आपकी आवश्यकताओं को पूरा करने वाली उच्च गुणवत्ता वाली मोल्डेड लुगदी पैकेजिंग प्रदान करने की विशेषज्ञता और क्षमताएं हैं।